


ตรวจสอบคุณภาพการเคลือบ PVD อย่างไร
การเคลือบ PVD อาจดูเรียบเนียนแต่ก็อาจล้มเหลวในการใช้งานได้ สีเพียงอย่างเดียวไม่สามารถยืนยันความหนาของฟิล์ม การยึดเกาะ ความแข็ง หรือความทนทานต่อการสึกหรอได้ แผนการตรวจสอบที่เชื่อถือได้จะต้องผสมผสานการตรวจสอบพื้นผิว การวัดในห้องปฏิบัติการ การทดสอบการใช้งาน และบันทึกการผลิต นี่คือคำตอบที่ใช้ได้จริงสำหรับคำถามที่ว่า: จะตรวจสอบคุณภาพการเคลือบ PVD ได้อย่างไร?
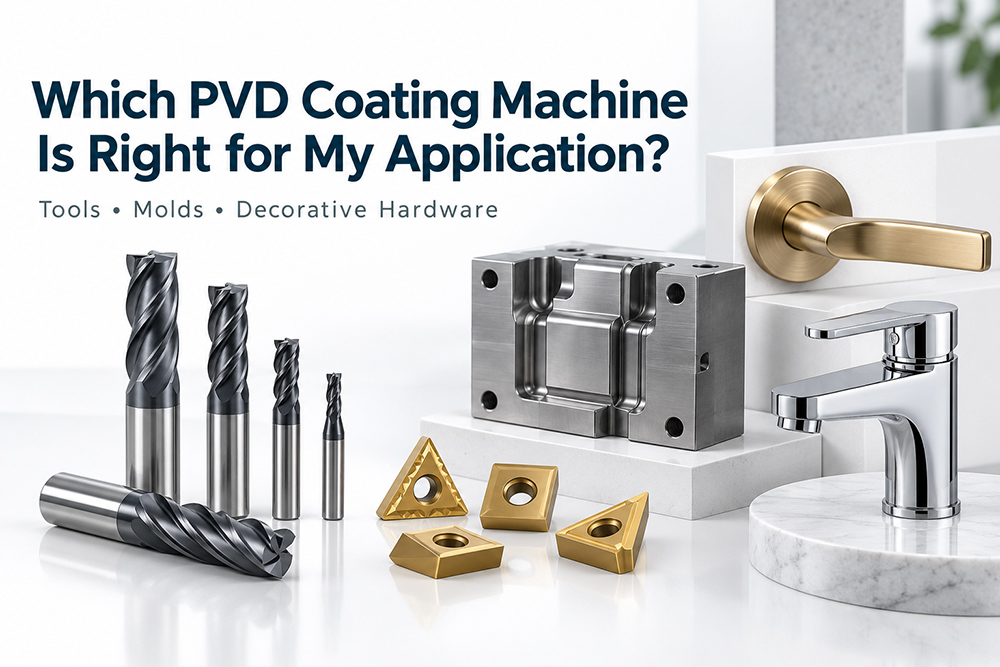
ชุดทดสอบที่เหมาะสมจะขึ้นอยู่กับชิ้นส่วนที่เคลือบผิว เครื่องมือตัด จำเป็นต้องควบคุมการครอบคลุมขอบ การยึดเกาะ ความแข็ง และการสึกหรออย่างใกล้ชิด แม่พิมพ์ต้องมีการยึดเกาะที่มั่นคงและแรงเสียดทานต่ำ อุปกรณ์ตกแต่งให้ความสำคัญกับสี ความเงา ความต้านทานการกัดกร่อน และข้อบกพร่องที่มองเห็นได้มากกว่า ดังนั้นเกณฑ์การยอมรับจึงควรตกลงกันก่อนเริ่มการผลิต
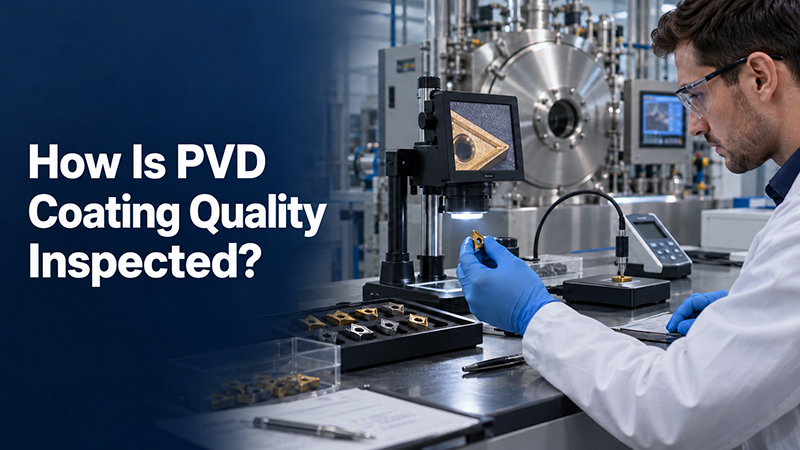
1. การตรวจสอบด้วยสายตาและพื้นผิว
การตรวจสอบมักเริ่มต้นภายใต้แสงสว่างที่ควบคุมได้ ตามด้วยการตรวจสอบด้วยกล้องจุลทรรศน์แบบออปติคอล ผู้ปฏิบัติงานจะตรวจสอบหา รูเล็กๆ หยดน้ำ รอยบุ๋ม การลอก รอยไหม้ บริเวณที่ไม่ได้เคลือบ การสะสมตัวของสีที่ขอบ ความแปรปรวนของสี และความเสียหายจากการขนส่ง การเคลือบด้วยวิธีอาร์คอาจมีอนุภาคขนาดใหญ่ ดังนั้นระดับที่ยอมรับได้ต้องตรงกับฟังก์ชันและข้อกำหนดด้านผิวสำเร็จของชิ้นส่วน แผนที่แสดงข้อบกพร่องและตัวอย่างอ้างอิงจะช่วยให้การตัดสินใจด้วยสายตาเป็นไปอย่างสม่ำเสมอมากขึ้นระหว่างแต่ละล็อต
2. ความหนาและความสม่ำเสมอของสารเคลือบ
ความหนาของสารเคลือบ PVD มักวัดโดยใช้เครื่องวัดความหนา (calotest), การเรืองแสงของรังสีเอกซ์ (X-ray fluorescence), การวัดโปรไฟล์ด้วยหัววัด (stylus profilometry) หรือกล้องจุลทรรศน์แบบตัดขวาง (cross-sectional microscopy) วิธีการวัดต้องเหมาะสมกับวัสดุเคลือบ พื้นผิว รูปทรง และช่วงความหนาที่คาดหวัง การวัดเพียงครั้งเดียวมักไม่เพียงพอ ควรทำการวัดหลายตำแหน่ง รวมถึงตรงกลาง ขอบ บริเวณที่เว้า และชิ้นส่วนที่วางอยู่ในระดับการยึดที่แตกต่างกัน ผลลัพธ์ควรรายงานความหนาเฉลี่ย ความหนาต่ำสุด ความหนาสูงสุด และความแปรผันตลอดช่วงการวัด
3. การทดสอบการยึดเกาะ
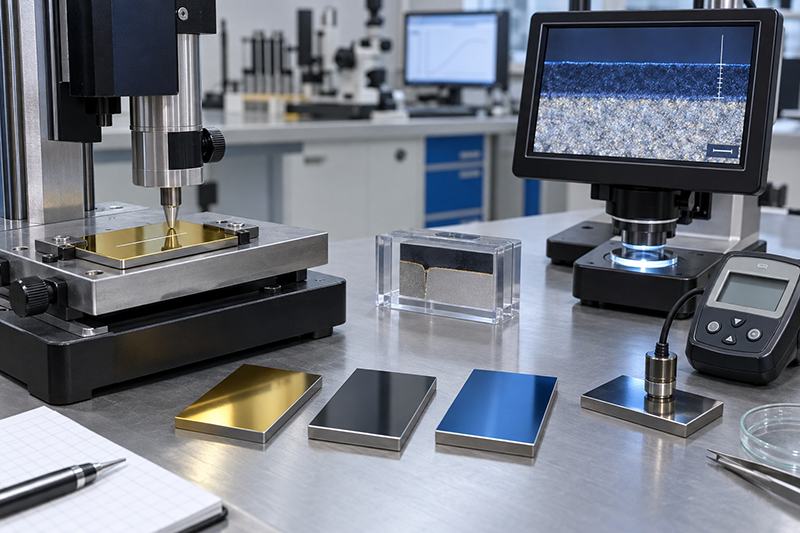
การยึดเกาะที่ไม่ดีอาจทำให้เกิดการหลุดลอกก่อนกำหนด แม้ว่าความแข็งจะสูงก็ตาม การทดสอบการกดรอยแบบ Rockwell ช่วยให้ตรวจสอบการผลิตได้อย่างรวดเร็วโดยการตรวจสอบรอยแตกและการหลุดลอกรอบๆ รอยกด การทดสอบการขีดข่วนด้วยแรงกดแบบค่อยเป็นค่อยไปจะบันทึกแรงกดวิกฤตที่เชื่อมโยงกับการแตกร้าวภายในหรือความล้มเหลวของการยึดเกาะ โดยทั่วไปแล้วมาตรฐาน ISO 20502 และ ASTM C1624 จะถูกอ้างอิงสำหรับการทดสอบการขีดข่วนของสารเคลือบเซรามิกแข็ง ต้องบันทึกแรงกดทดสอบ สภาพของหัวทดสอบ ความแข็งของพื้นผิว และความหนาของสารเคลือบ เนื่องจากปัจจัยเหล่านี้มีผลต่อผลลัพธ์
4. ความแข็งและความหยาบของพื้นผิว
โดยปกติแล้ว ความแข็งของสารเคลือบจะถูกประเมินโดยวิธีการนาโนอินเดนเทชันหรืออินเดนเทชันแบบใช้เครื่องมือ ความลึกของการกดควรมีขนาดเล็กเมื่อเทียบกับความหนาของฟิล์ม มิฉะนั้นพื้นผิวจะบิดเบือนผลลัพธ์ มาตรฐาน ISO 14577 ให้กรอบการทำงานสำหรับการทดสอบอินเดนเทชันแบบใช้เครื่องมือ ความหยาบของพื้นผิวจะวัดด้วยเครื่องวัดโปรไฟล์หรือวิธีการทางแสง ความหยาบมีความสำคัญเนื่องจากหยดน้ำ ข้อบกพร่องจากการเจริญเติบโต และการขัดเงาภายหลังสามารถเปลี่ยนแปลงแรงเสียดทาน พฤติกรรมการตัด ประสิทธิภาพการปิดผนึก และลักษณะที่ปรากฏได้
5. การทดสอบการสึกหรอจากการเสียดสีและการกัดกร่อน
การทดสอบเชิงฟังก์ชันเชื่อมโยงค่าที่ได้จากห้องปฏิบัติการกับการใช้งานจริง การทดสอบแบบพินบนแผ่นดิสก์หรือบอลบนแผ่นดิสก์สามารถเปรียบเทียบค่าสัมประสิทธิ์แรงเสียดทานและปริมาตรของร่องสึกหรอได้ เม็ดมีดตัดอาจต้องมีการทดลองการตัดเฉือนที่ควบคุมได้ ในขณะที่เครื่องมือขึ้นรูปสามารถตรวจสอบได้โดยการทดลองดึงหรือปั๊มขึ้นรูป ความต้านทานการกัดกร่อนอาจประเมินได้โดยการพ่นละอองเกลือที่เป็นกลาง ความชื้น หรือการสัมผัสสารเคมีเฉพาะการใช้งาน ต้องระบุเงื่อนไขการทดสอบ ผลลัพธ์ที่ไม่มีข้อมูลเกี่ยวกับภาระ ความเร็ว ตัวต้าน อุณหภูมิ หรือเวลาการสัมผัส จะไม่สามารถนำมาเปรียบเทียบได้อย่างน่าเชื่อถือ
6. โครงสร้างองค์ประกอบและสี
การวิเคราะห์สเปกตรัมรังสีเอกซ์แบบกระจายพลังงานสามารถตรวจสอบองค์ประกอบหลักของสารเคลือบได้ ในขณะที่การเลี้ยวเบนรังสีเอกซ์สามารถระบุเฟสและโครงสร้างผลึกได้ กล้องจุลทรรศน์อิเล็กตรอนแบบสแกนเผยให้เห็นความหนาแน่นของหน้าตัด โครงสร้างของชั้น และข้อบกพร่องที่ส่วนต่อประสาน นอกจากนี้ยังมีการตรวจสอบสารเคลือบ PVD เพื่อความสวยงามด้วยเครื่องสเปกโทรโฟโตมิเตอร์ การบันทึกค่า L*, a* และ b* จะให้ค่าความคลาดเคลื่อนของสีที่ทำซ้ำได้ ซึ่งน่าเชื่อถือมากกว่าการเปรียบเทียบด้วยสายตาเพียงอย่างเดียว
7. ความสม่ำเสมอของชุดการผลิตและบันทึกกระบวนการ
การตรวจสอบขั้นสุดท้ายควรเชื่อมโยงกับข้อมูลกระบวนการจากเครื่องเคลือบ PVD บันทึกที่มีประโยชน์ ได้แก่ แรงดันฐาน แรงดันใช้งาน อุณหภูมิพื้นผิว แรงดันไบแอส กระแสหรือกำลังไฟฟ้าของแหล่งจ่าย การไหลของก๊าซ เวลาการตกตะกอน ความเร็วของอุปกรณ์จับยึด ขั้นตอนการทำความสะอาด และสภาพของเป้าหมายหรือแคโทด แผนภูมิแนวโน้มสามารถแสดงให้เห็นถึงการเปลี่ยนแปลงก่อนที่ชิ้นส่วนจะอยู่นอกข้อกำหนด ชิ้นงานตัวอย่างที่เก็บไว้จากแต่ละล็อตยังช่วยให้ทีมควบคุมคุณภาพมีพื้นผิวที่มั่นคงสำหรับการทดสอบแบบทำลายล้าง
ควรทำการทดสอบใดบ้าง
| แอปพลิเคชัน | การตรวจสอบลำดับความสำคัญ | ความเสี่ยงด้านคุณภาพหลัก |
| เครื่องมือตัด | ความหนา การยึดเกาะ ความแข็ง การปกคลุมขอบ การทดสอบการตัด | สึกหรอก่อนกำหนด, บิ่น, ขอบมน |
| แม่พิมพ์และแบบหล่อ | การยึดเกาะ, ความหยาบ, แรงเสียดทาน, การสึกหรอ, การทดลองผลิต | ลอกเป็นแผ่น บวมเป็นปุ่ม หลุดลอกไม่คงที่ |
| ชิ้นส่วนที่มีความแม่นยำสูง | ความสม่ำเสมอ ความหยาบ แรงเสียดทาน ผลกระทบเชิงมิติ | การเปลี่ยนแปลงค่าความคลาดเคลื่อน การสึกหรอไม่สม่ำเสมอ |
| ชิ้นส่วนตกแต่ง | สี, ความเงา, ตำหนิที่มองเห็นได้, การยึดเกาะ, การกัดกร่อน | ความแตกต่างของเฉดสี จุดด่าง การเปลี่ยนสี |
การวางแผนการตรวจสอบสำหรับระบบ Huasheng PVD
สำหรับสิ่งใหม่ เครื่องเคลือบ PVDแผนการตรวจสอบควรเป็นส่วนหนึ่งของการยอมรับกระบวนการมากกว่าที่จะเพิ่มเข้ามาหลังจากติดตั้งแล้ว แพลตฟอร์ม GFOUR HiPIMS ของ Huasheng ระบบชุบไอออนด้วยไฟฟ้าแบบอาร์คซีรีส์ MD ระบบไฮบริด HD และอุปกรณ์ตกแต่ง DECO ตอบสนองวัตถุประสงค์การเคลือบที่แตกต่างกัน ตัวอย่างการยอมรับและวิธีการทดสอบควรสอดคล้องกับชิ้นงานที่ต้องการ โครงสร้างการเคลือบ การจัดวางอุปกรณ์จับยึด และกำลังการผลิต
เอกสารบันทึกการยอมรับที่มีประโยชน์จะระบุสูตรการเคลือบ วัสดุพื้นผิวและความแข็ง การเตรียมพื้นผิว รูปแบบการรับน้ำหนัก ตำแหน่งการวัด วิธีการทดสอบ ขีดจำกัด และผลลัพธ์ ซึ่งจะสร้างฐานข้อมูลสำหรับการเปรียบเทียบชุดการผลิตและการแก้ไขปัญหาในกระบวนการผลิตในภายหลัง
บทสรุป
คุณภาพของการเคลือบ PVD ไม่ได้ถูกกำหนดด้วยค่าความแข็งเพียงค่าเดียวหรือพื้นผิวที่สวยงาม แผนควบคุมคุณภาพที่เข้มงวดจะตรวจสอบทั้งลักษณะที่ปรากฏ การกระจายความหนา การยึดเกาะ ความแข็ง ความหยาบ องค์ประกอบ พฤติกรรมการสึกหรอ และความเสถียรของกระบวนการ แผนที่มีประสิทธิภาพที่สุดควรมีระยะเวลาสั้นพอสำหรับการผลิตตามปกติ เข้มงวดพอที่จะตรวจจับความคลาดเคลื่อน และเชื่อมโยงโดยตรงกับสภาพการใช้งานของชิ้นส่วน
คำถามที่พบบ่อย
ก. การทดสอบคุณภาพการเคลือบ PVD ที่สำคัญที่สุดคืออะไร?
ไม่มีการทดสอบแบบเดียวที่ใช้ได้กับทุกกรณี ความหนาและการยึดเกาะเป็นจุดเริ่มต้นที่ใช้กันทั่วไป แต่ลำดับความสำคัญต้องพิจารณาจากความเสี่ยงต่อความเสียหายของชิ้นส่วนนั้นๆ เครื่องมือตัดยังต้องการการตรวจสอบการสึกหรอหรือการตรวจสอบการกลึง ในขณะที่ชิ้นส่วนตกแต่งต้องการการตรวจสอบสีและการกัดกร่อน
ข. ความหนาของสารเคลือบ PVD วัดได้อย่างไร?
วิธีการทั่วไป ได้แก่ การทดสอบความร้อน (calotest), การเรืองแสงของรังสีเอกซ์ (X-ray fluorescence), การวัดโปรไฟล์ (profilometry) และกล้องจุลทรรศน์แบบตัดขวาง (cross-sectional microscopy) วิธีที่ดีที่สุดขึ้นอยู่กับสารเคลือบ วัสดุรองรับ รูปทรง และความแม่นยำที่ต้องการ
ค. ตรวจสอบการยึดเกาะของสารเคลือบ PVD อย่างไร?
การทดสอบความแข็งแบบ Rockwell มีประโยชน์สำหรับการจำแนกประเภทอย่างรวดเร็ว การทดสอบการขีดข่วนด้วยแรงกดแบบค่อยเป็นค่อยไปจะให้ข้อมูลแรงกดวิกฤตและมุมมองที่ละเอียดมากขึ้นเกี่ยวกับความเสียหายของสารเคลือบ
d. การตรวจสอบด้วยสายตาสามารถยืนยันคุณภาพของสารเคลือบ PVD ได้หรือไม่?
การตรวจสอบด้วยสายตาจะตรวจพบจุดด่าง หยดน้ำ การลอก พื้นที่ที่ไม่ได้เคลือบ และความแตกต่างของสี แต่ไม่สามารถยืนยันความแข็ง ความหนา หรือการยึดเกาะได้ด้วยตัวมันเอง