


ความสม่ำเสมอของสารเคลือบระหว่างแต่ละล็อตเป็นอย่างไร?
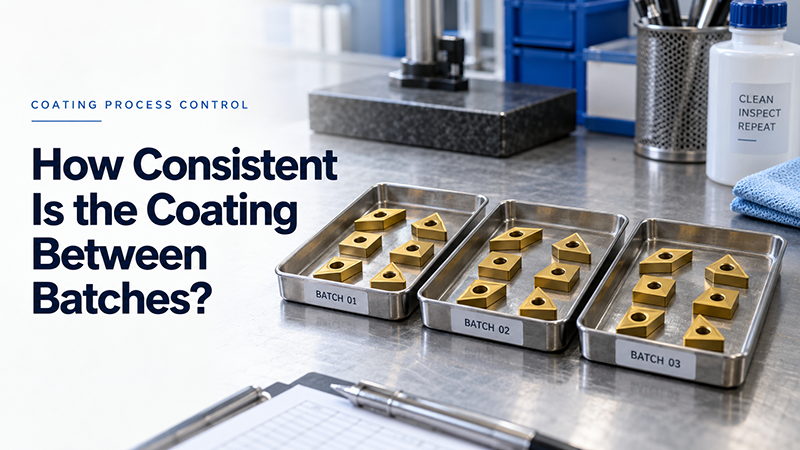
การทดลองเคลือบผิวที่ประสบความสำเร็จเป็นเพียงจุดเริ่มต้นเท่านั้น การผลิตจำเป็นต้องให้ผลิตภัณฑ์ล็อตต่อไปมีคุณสมบัติตรงตามข้อกำหนดเดียวกัน ความสม่ำเสมอของสารเคลือบในแต่ละชุดการผลิต หมายถึงการรักษาความหนา การยึดเกาะ ลักษณะ และคุณสมบัติอื่นๆ ที่เกี่ยวข้องให้อยู่ภายในขอบเขตที่ตกลงกันไว้ในการใช้งานซ้ำๆ
กระบวนการควบคุมสามารถให้ผลลัพธ์ที่สม่ำเสมอได้ แต่ไม่มีค่าความคลาดเคลื่อนใดค่าเดียวที่ใช้ได้กับทุกการเคลือบและทุกชิ้นส่วน ความแปรผันที่ยอมรับได้ขึ้นอยู่กับการใช้งาน รูปทรงของชิ้นส่วน ข้อกำหนดของการเคลือบ และวิธีการวัด
จงนิยามความหมายของคำว่า "ความสม่ำเสมอ"
เริ่มต้นด้วยการแยกค่าการวัดสองค่าออกจากกัน ความสม่ำเสมอของความหนาของสารเคลือบ ค่าความแปรปรวนเฉลี่ยของชุดการผลิต อธิบายถึงความแปรปรวนที่เกิดขึ้นทั่วทั้งชิ้นส่วน หรือระหว่างตำแหน่งต่างๆ ภายในชุดการผลิตเดียวกัน ส่วนค่าความแปรปรวนความสม่ำเสมอของชุดการผลิต อธิบายถึงความแปรปรวนที่เกิดขึ้นระหว่างการเคลือบแต่ละครั้ง ค่าเฉลี่ยของชุดการผลิตที่คงที่ อาจยังคงปกปิดบริเวณที่เคลือบไม่ทั่วถึงบนชิ้นส่วนแต่ละชิ้นได้
กำหนดเกณฑ์การยอมรับโดยพิจารณาจากฟังก์ชันการใช้งานของผลิตภัณฑ์ เครื่องมือตัดอาจต้องมีการตรวจสอบความหนาและการยึดเกาะในตำแหน่งที่กำหนด ชิ้นส่วนที่เลื่อนได้อาจต้องมีการทดสอบความหยาบและแรงเสียดทาน ผลิตภัณฑ์ตกแต่งต้องมีการประเมินสีและความเงาที่ควบคุมได้
ตัวอย่างเช่น แบบร่างอาจระบุความหนา 3.0 ± 0.3 µm ณ จุดที่เลือกไว้ นี่เป็นข้อกำหนดเพื่อเป็นตัวอย่างเท่านั้น ไม่ใช่ค่าความคลาดเคลื่อนมาตรฐานของ PVD หรือการรับประกันประสิทธิภาพของ Huasheng
รักษาขั้นตอนการเตรียมและการโหลดให้สามารถทำซ้ำได้
ความแปรปรวนอาจเริ่มต้นขึ้นก่อนที่ชิ้นส่วนจะเข้าสู่ห้องอบ คราบน้ำมัน สารขัดเงา ชั้นออกไซด์ และความแตกต่างของพื้นผิว อาจส่งผลต่อการยึดเกาะและลักษณะที่ปรากฏ ควรบันทึกเกรดของวัสดุตั้งต้น วิธีการเตรียม การทำความสะอาด และสภาวะการใช้งาน
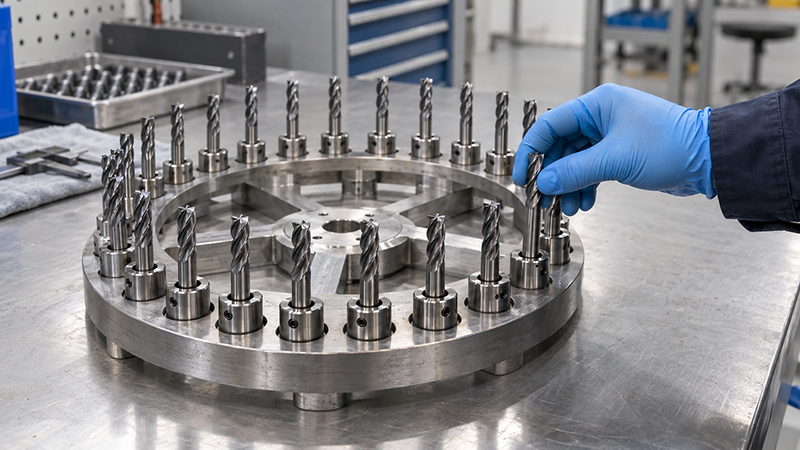
การโหลดชิ้นงานก็ควรได้รับความสนใจเช่นเดียวกัน การเคลือบ PVD ส่วนใหญ่เป็นแบบมีทิศทาง ดังนั้นการสัมผัสกับแหล่งเคลือบและการหมุนของชิ้นงานจึงส่งผลต่อการครอบคลุมของวัสดุ ควรใช้ฟิกซ์เจอร์ ระยะห่าง และทิศทางที่กำหนดไว้เมื่อเปรียบเทียบชิ้นงานจากแต่ละล็อต
การเพิ่มชิ้นส่วนลงในโหลดที่ผ่านการตรวจสอบแล้วอาจเปลี่ยนแปลงสภาวะการบังเงาและความร้อนได้ สูตรที่ผ่านการรับรองสำหรับการจัดวางอุปกรณ์จับยึดแบบหนึ่ง ควรได้รับการตรวจสอบอีกครั้งหลังจากมีการเปลี่ยนแปลงขนาด ปริมาณ หรือตำแหน่งของชิ้นส่วนอย่างมีนัยสำคัญ
ควบคุมสูตรอาหารและสภาพของอุปกรณ์
เอ เครื่องเคลือบ PVD ควรประเมินความสามารถในการรักษาและบันทึกสภาวะที่จำเป็นสำหรับกระบวนการ ตรวจสอบอุณหภูมิ การไหลของก๊าซ ความดันใช้งาน กำลังของแหล่งกำเนิด ไบแอสของพื้นผิว และเวลาในการตกตะกอน
สูตรที่บันทึกไว้ช่วยลดข้อผิดพลาดจากการป้อนข้อมูลด้วยตนเอง แต่ไม่สามารถชดเชยการเปลี่ยนแปลงทางกายภาพทุกอย่างได้ การสึกกร่อนของเป้าหมาย การสะสมของคราบในห้อง การสึกหรอของหน้าสัมผัส และการรั่วไหลของสุญญากาศอาจทำให้เกิดการคลาดเคลื่อนได้ สำหรับ อุปกรณ์เคลือบ DLC ด้วยวิธี PECVDนอกจากนี้ การส่งสารตั้งต้นและสภาวะของพลาสมาก็จำเป็นต้องได้รับการพิจารณาด้วยเช่นกัน
กำหนดช่วงเวลาการทำความสะอาด เกณฑ์การเปลี่ยนชิ้นส่วนเป้าหมาย และการตรวจสอบการสอบเทียบ หลังจากการบำรุงรักษาครั้งใหญ่หรือการเปลี่ยนแปลงกระบวนการ ให้ยืนยันผลลัพธ์การเคลือบก่อนที่จะเริ่มการผลิตตามปกติ
วัดผลลัพธ์จากการทดลองซ้ำหลายครั้ง
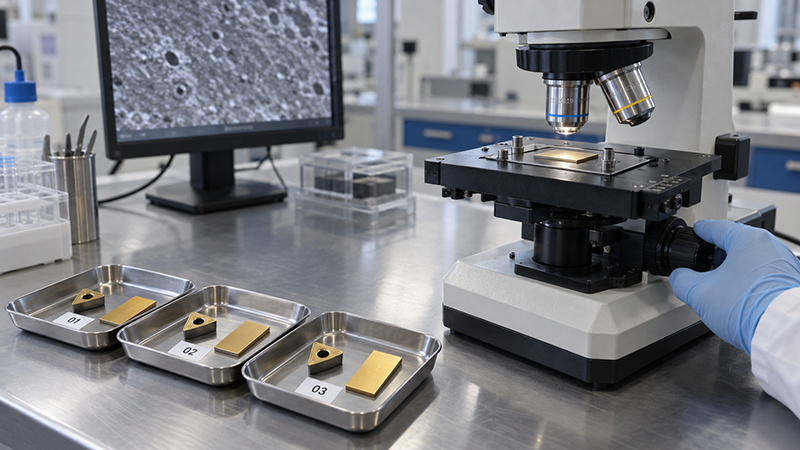
สร้างระบบควบคุมคุณภาพการเคลือบผิวโดยยึดตามแผนการสุ่มตัวอย่างที่บันทึกไว้ วัดชิ้นส่วนที่เทียบเคียงกันได้ในตำแหน่งเดียวกันโดยใช้วิธีการที่เหมาะสมและได้มาตรฐาน คูปองอ้างอิงสามารถช่วยติดตามประสิทธิภาพของห้องอบได้ แต่คูปองเหล่านั้นอาจไม่ได้แสดงถึงบริเวณที่เป็นร่องหรือขอบที่สำคัญบนชิ้นส่วนจริง
ติดตามค่าการวัดแต่ละค่า ค่าเฉลี่ยของกลุ่ม และการกระจายตัวของผลลัพธ์ การเปลี่ยนแปลงทีละน้อยสามารถบ่งชี้ถึงปัญหาที่กำลังเกิดขึ้นก่อนที่ชิ้นส่วนจะเกินข้อกำหนด นอกจากนี้ยังต้องพิจารณาความไม่แน่นอนของการวัดเมื่อค่าความคลาดเคลื่อนแคบ
เลือกวิธีการตรวจสอบที่เหมาะสมกับชนิดของสารเคลือบและการใช้งาน เช่น การวัดความหนา การทดสอบการยึดเกาะ การตรวจสอบพื้นผิว และการทดสอบความแข็งภายใต้เงื่อนไขที่กำหนด สำหรับสารเคลือบตกแต่ง ควรตกลงเรื่องสีอ้างอิง รูปทรงการวัด และขีดจำกัดความแตกต่างของสี ใช้การทดสอบการใช้งานในกรณีที่การวัดสารเคลือบเพียงอย่างเดียวไม่สามารถยืนยันประสิทธิภาพได้
ตรวจสอบความสอดคล้องก่อนเลือกใช้อุปกรณ์
ขอผลการทดสอบจากการทดลองซ้ำโดยใช้ชิ้นงานตัวอย่างและรูปแบบการรับน้ำหนักที่สมจริง ตกลงเรื่องตำแหน่งการสุ่มตัวอย่าง วิธีการทดสอบ และขีดจำกัดการยอมรับก่อนเริ่มการทดลอง
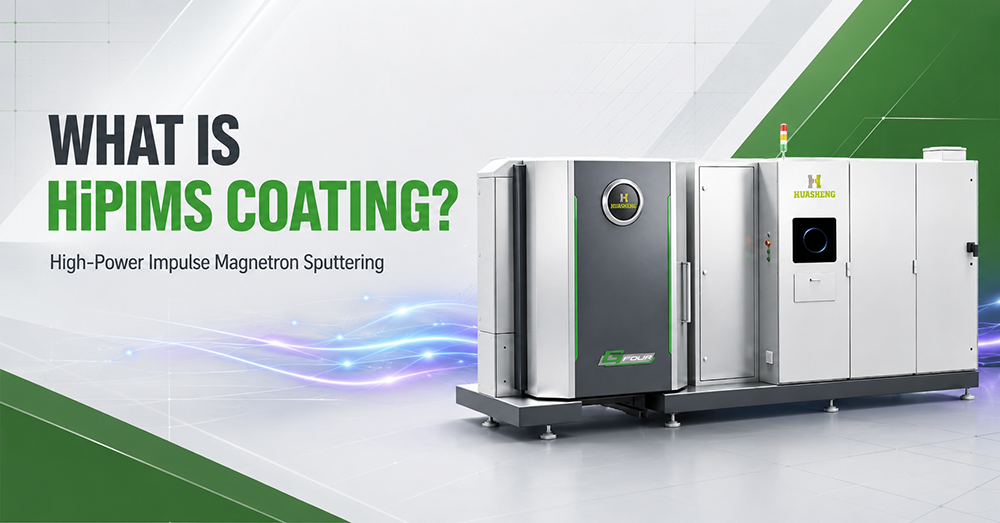
ฮั้วเชงเสนอ อุปกรณ์เคลือบผิว GFOUR HiPIMS สำหรับงานเคลือบเครื่องมืออุตสาหกรรม ควบคู่ไปกับอุปกรณ์เคลือบ DLC800 และ DLC1500 สำหรับงานเคลือบ DLC ที่เกี่ยวข้องกับเครื่องมือและชิ้นส่วนต่างๆ การเลือกอุปกรณ์ควรเชื่อมโยงความต้องการในการเคลือบกับขนาดของชิ้นส่วน ความสามารถในการรับน้ำหนัก และการตรวจสอบความถูกต้องของกระบวนการ ดูรายละเอียดเพิ่มเติมได้ในกลุ่มผลิตภัณฑ์ HiPIMS และ PECVD DLC ของ Huasheng
เมื่อพูดคุยเกี่ยวกับโครงการกับ Huasheng โปรดระบุวัสดุพื้นฐาน แบบร่างชิ้นส่วน ปริมาณการผลิต การเคลือบผิวที่ต้องการ และเกณฑ์การยอมรับ